



| Lieu d'origine: | Guangdong de Chine |
|---|---|
| Nom de marque: | ABD |
| Quantité de commande min: | 1 |
| Prix: | Négociable |
| Détails d'emballage: | selon l'exigence de client |
| Délai de livraison: | 4 mois |
| Conditions de paiement: | T/T, LC |
| Capacité d'approvisionnement: | 10 unités par an |
| Type de course: | Automatique ou manuel | Dimension de traitement: | Profiles en aluminium et produits connexes |
|---|---|---|---|
| Longueur des profilés en aluminium: | Selon l'exigence des clients | Matériau de réservoir: | Béton |
| Mode: | Anodisation verticale | Application: | Anodisation de l'aluminium |
| Taille de la machine: | L60 mètres * W24 mètres | Avantage: | Diagnostic et dépannage à distance |
| Type de mode: | Parties à moteur à combustion | Consommation d'eau: | 10 tonnes par jour |
| Puissance de chauffage: | Le gaz naturel, le GNL, le GPL | ||
| Mettre en évidence: | Ligne de production d'anodisation entièrement automatique,système d'anodisation verticale de l'aluminium,système de chargement de profilés en aluminium |
||
Chargement entièrement automatique Ligne de production d'anodisation verticale pour profilés en aluminium
Partie 1 : Ligne d'anodisation verticale de grande capacité de 3 000 tonnes ou plus--Norme de conception de base :
1. 4 cuves d'anodisation (conception pour 5 cuves : mise en service de 4 cuves d'anodisation et 1 cuve d'anodisation de réserve) ou conception selon la capacité mensuelle du client et les dimensions de l'atelier.
2,Pièces à traiter : profilés en alliage d'aluminium et produits dérivés.
3. Épaisseur du film d'anodisation : 10-15㎛.
4. Transport : pont roulant vertical entièrement automatique (y compris manutention manuelle).
5. Une cuve d'anodisation correspond à un refroidisseur.
6. Calcul de la puissance thermique :
Chaque cuve d'anodisation est équipée d'une unité de refroidissement d'eau à détente directe de 1 000 000 kcal/h.
(ou deux cuves d'anodisation partagent une unité de refroidissement d'eau à détente directe de plus de 2 000 000㎉/heure.)
équipement de traitement des rejets d'air
7. Équipements électriques : équipement de transport/manutention, équipement de refroidissement, équipement d'alimentation électrique pour électrolyse (redresseur), équipement de traitement des rejets d'air, équipement de traitement des rejets d'air, compresseur d'air et alimentation électrique auxiliaire, par exemple éclairage, etc.
8. Processus de traitement standard : déchargement, rinçage, dégraissage acide, rinçage, décapage alcalin, rinçage, neutralisation, rinçage, anodisation, rinçage, rinçage à l'eau pure, électrolyse et coloration, colmatage, rinçage, rinçage à l'eau chaude, égouttage, déchargement.
9. La ligne de production d'anodisation verticale comprend principalement :
équipement d'alimentation pour déchargementconvoyeur entièrement automatique, rail de guidage du pont de transfert, équipement d'alimentation pour chargement, équipement d'évacuation pour déchargement, équipement de chargement, équipement de déchargement, élévateur transversal et bande transporteuse de chargement/déchargement, agencement des cuves de traitement, configuration des cuves de traitement, barre conductrice de cathode et d'anode, pompes, filtre, équipement de barres conductrices et pinces, alimentation électrique de traitement (anodisation, coloration) (spécifications des équipements) et pièces d'installation.
10. Présentation des fonctions principales du système informatique
a) 99 formules de processus de production peuvent être définies, chacune correspondant à un cycle de traitement de surface différent, permettant de répondre aux besoins de production quotidiens et de modifier en temps réel les paramètres de processus d'un cadre de charge dans la cuve de traitement, contrôlant ainsi de manière flexible les paramètres de traitement du matériau.
b) Collecte, analyse et traitement des informations saisies lors de la phase d'alimentation, et stockage sécurisé au sein du système pour un suivi en temps réel du déroulement du processus de chaque lot de matériaux, facilitant ainsi l'accès et le contrôle.
c) Surveillance en temps réel de l'état de fonctionnement de chaque élévateur mobile dédié à l'oxydation, contrôle précis du levage quotidien de cadres de matériaux spécifiques conformément aux exigences du processus, et fonctionnement de chaque élévateur mobile coordonné sans interférence par le système informatique supérieur, garantissant une production sûre et stable. Parallèlement, la plage de fonctionnement de chaque élévateur mobile peut être configurée via l'ordinateur supérieur pour permettre un fonctionnement par section transversale, une optimisation rationnelle et un gain d'efficacité.
d) Surveillance de l'état de fonctionnement du redresseur au silicium : le courant d'oxydation requis, le temps d'oxydation, etc. peuvent être calculés en fonction des paramètres du processus, et le démarrage/l'arrêt de l'alimentation d'oxydation peuvent être commandés selon les résultats du calcul. De la même manière, l'alimentation d'électrophorèse et l'alimentation de coloration peuvent également être surveillées.
e) Surveillance de l'état de fonctionnement du four de cuisson : température et état de chauffe du four de cuisson, état d'ouverture et de fermeture des portes, etc.
f)En mode de fonctionnement automatique, une intervention manuelle sur les données de commande de l'ordinateur supérieur est possible pour modifier de manière flexible les paramètres de processus, tels que le changement de la durée de traitement et la priorité donnée au levage des matériaux dans des cuves de traitement spécifiques par les élévateurs mobiles.
g) Fonction d'alarme : en cas de dysfonctionnement d'un équipement sous-jacent, l'ordinateur supérieur affiche les détails de l'anomalie signalée, facilitant ainsi les interventions de maintenance et d'entretien par le personnel technique.
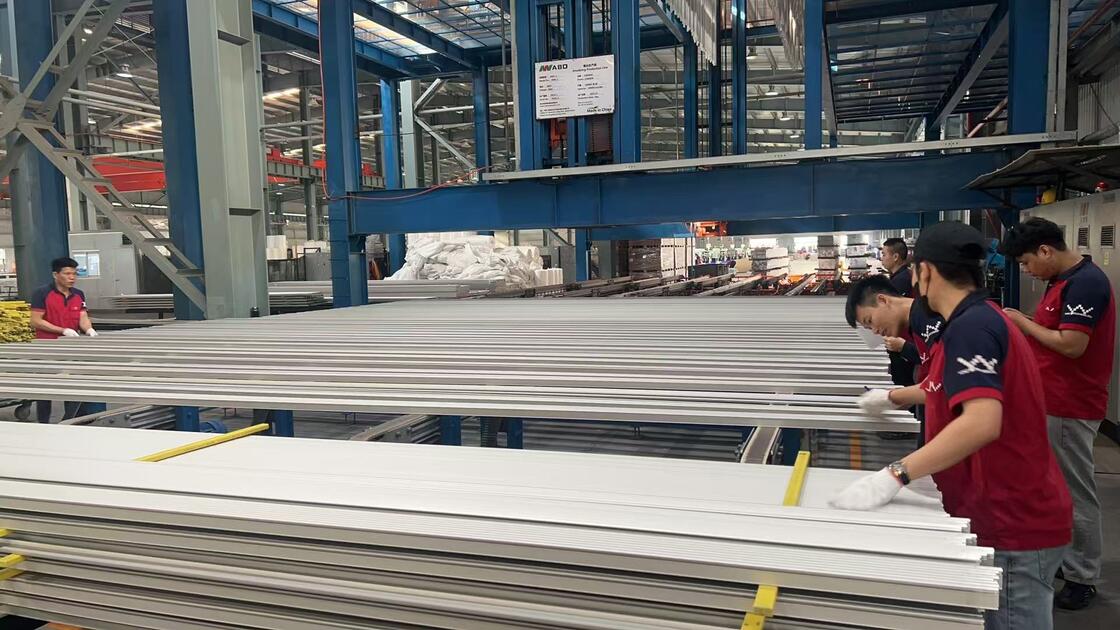
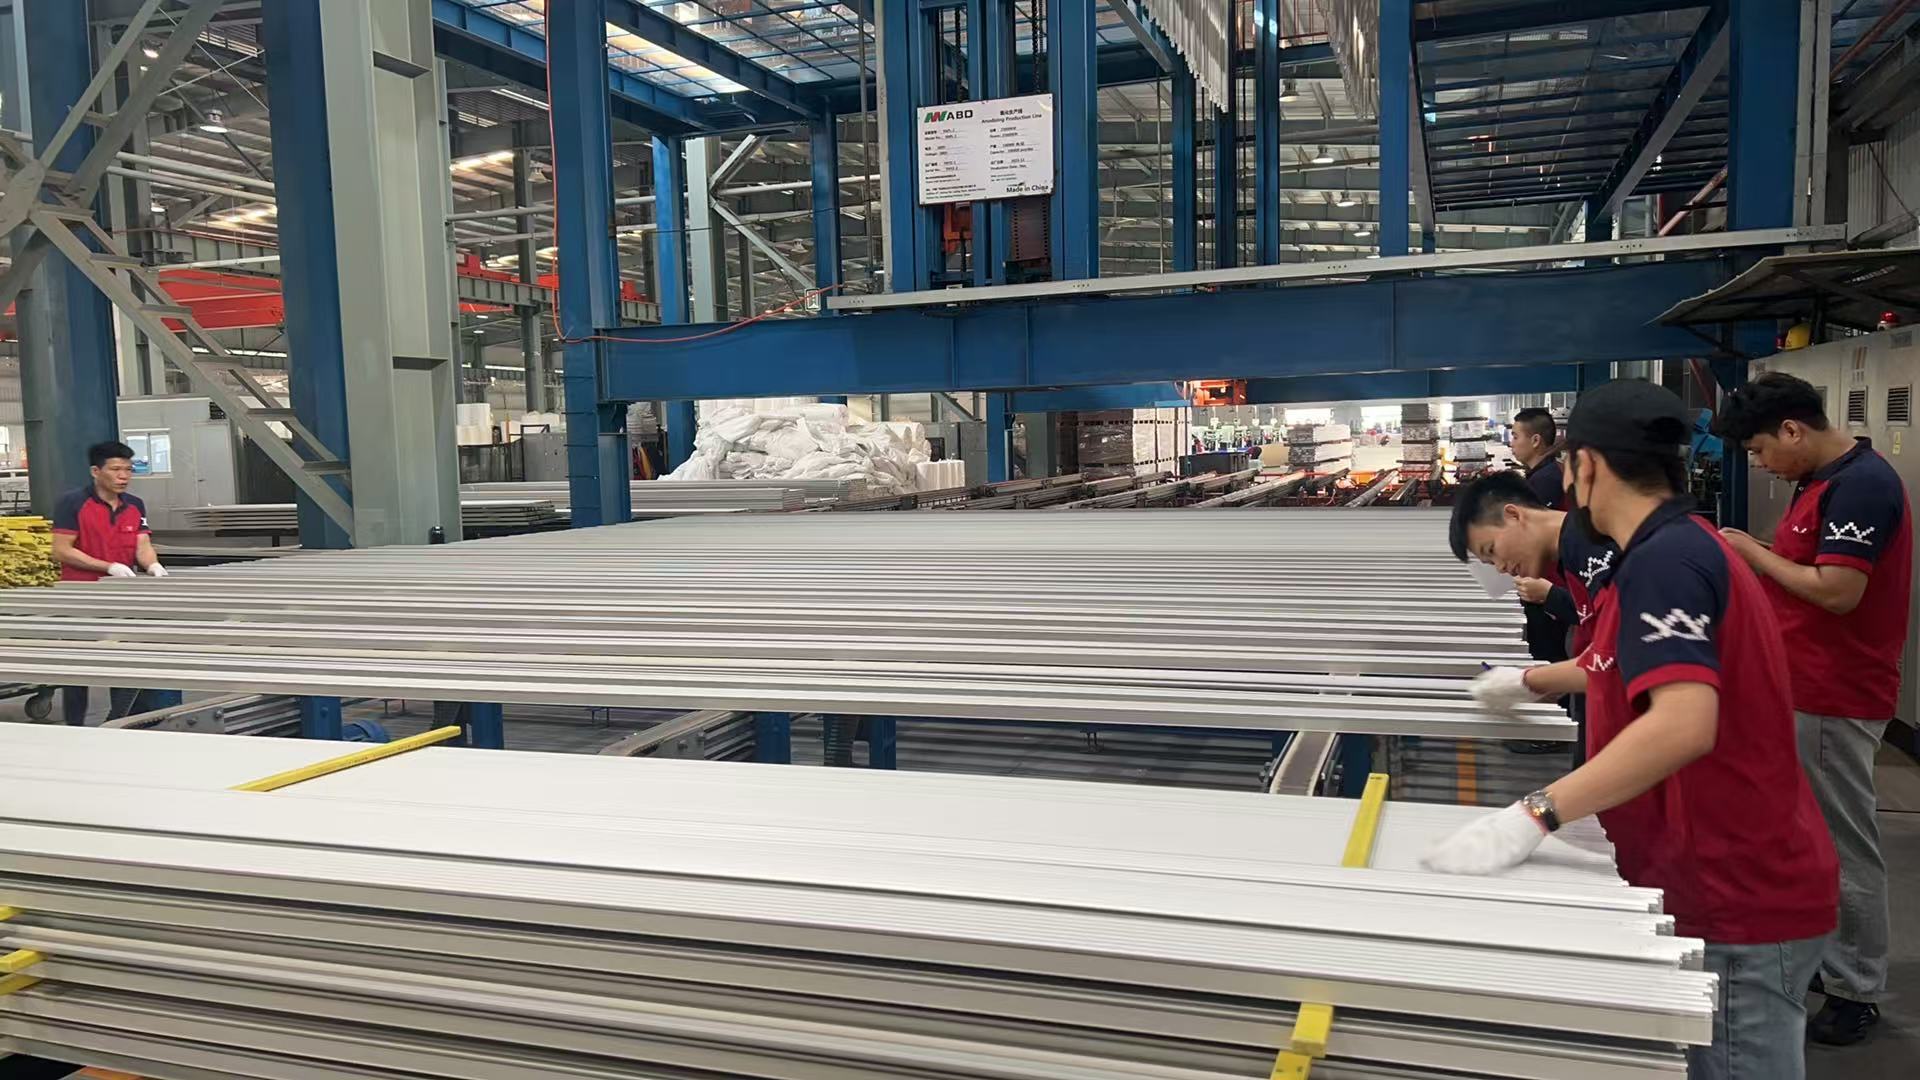
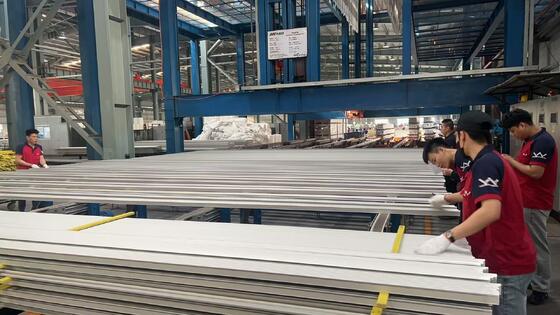
Partie 2: Principe de fonctionnement de la machine : l'opérateur dépose les profilés en aluminium sur la table ; grâce au déplacement vers la plate-forme de convoyage, le système achemine les profilés en aluminium vers la zone de chargement. L'opérateur appuie sur le bouton ; sous l'action des systèmes pneumatiques et avec l'activation du mécanisme d'ouverture et de fermeture des dispositifs de serrage, l'opérateur fixe les profilés en aluminium avec la pince et appuie sur le bouton. Grâce aux systèmes hydrauliques, la table basculante mécanique fait passer l'orientation des profilés de l'horizontale à la verticale. Par l'action de levage des poutres supérieures et inférieures, le système transfère les profilés en aluminium vers la zone d'attente de production. Grâce à la synchronisation du convoyeur d'empilage supérieur et inférieur, du levage des poutres supérieures et inférieures et de la translation des rangées de poutres supérieures et inférieures, la production des profilés en aluminium commence. L'automate de manutention pour le prétraitement prend en charge les profilés pour exécuter les étapes de prétraitement cuve après cuve, puis dépose les profilés dans la zone de passage en attente. Dès l'arrivée du convoyeur automatique dédié à la zone des cuves d'oxydation, celui-ci prend en charge les profilés pour réaliser successivement les étapes d'anodisation, de rinçage à l'eau et de coloration. Une fois l'ensemble de la production ci-dessus achevée, le convoyeur automatique transporte les profilés dans le four tunnel de séchage pour sécher la surface, puis les envoie vers la zone de stockage. Grâce à l'action conjuguée du convoyeur d'empilage supérieur et inférieur, du levage des poutres supérieures et inférieures et de la translation des rangées de poutres supérieures et inférieures, les profilés en aluminium sont acheminés vers la zone d'attente de déchargement. À l'aide des systèmes hydrauliques, la table basculante mécanique fait passer l'orientation des profilés de la verticale à l'horizontale. Le système déclenche automatiquement le mécanisme d'ouverture et de fermeture des fixations, et les profilés sont libérés des pinces. Par transfert sur la plate-forme de convoyage, les profilés en aluminium passent de la ligne de production à la table. L'ensemble des processus de production est terminé. Une fois la production achevée, le système ramène la poutre vide vers la zone de chargement grâce à un chariot de transfert de poutres vides.
Partie 3: Avantages de la ligne de production d'anodisation verticale :
a) Très faible consommation d'énergie.
b) Haute productivité : 3 000 tonnes/mois ou plus.
c) Faible consommation d'énergie : la forme carrée du four de cuisson assure un rendement d'utilisation extrêmement élevé de l'énergie thermique. Cela permet d'économiser 15 % d'énergie ou plus.
d) Faibles coûts de main-d'œuvre : le contrôle automatique réduit les coûts de main-d'œuvre. Cela permet d'économiser jusqu'à 60 opérateurs.
FAQ :
1. Que devons-nous fournir si nous sommes intéressés par vos équipements ?
A. Le matériau / les dimensions (max.) / le poids (max.) de vos pièces.
B. Quel est le rendement attendu pour cet équipement (8 heures/jour ou 30 jours/mois) ?
C. L'espace disponible dans l'atelier où vous prévoyez d'installer cet ensemble d'équipements (en L x l x H) ?
D. Quel combustible préférez-vous utiliser pour le système de chauffage : électrique, gaz, GPL, diesel ou autre ?
2. Comment installer l'équipement après l'achat de votre matériel ?
A. Nous fournirons les documents d'installation, les plans d'assemblage 3D ou des vidéos d'installation pour guider les travaux de montage.
B. Notre ingénieur guidera l'installation et la mise en service de l'équipement en ligne.
C. Nous pouvons détacher des techniciens monteurs dans votre usine pour superviser les travaux d'installation si nécessaire (ce service est facturable).
D. Après la mise en service, nous assurerons une formation complète et effectuerons un suivi régulier de l'utilisation de l'équipement.
3. Comment fonctionne le service après-vente de votre entreprise ?
A. Garantie d'un an sur les pièces détachées, comprenant principalement les ventilateurs, les brûleurs, les composants électriques de l'armoire de commande, la structure métallique, les panneaux muraux, etc., hors dommages causés par une mauvaise manipulation.
B. Tant que vous utiliserez nos équipements, notre assistance technique restera disponible en ligne.
En espérant que notre entreprise saura répondre chaleureusement à vos attentes et vous offrir une expérience unique.